Los colorantes sintéticos utilizados en la industria alimentaria, cosmética y textil están cada vez más cuestionados por su impacto ambiental, su toxicidad potencial y la contaminación que generan en las aguas residuales. En este contexto, la ciencia está explorando alternativas naturales capaces de ofrecer color sin comprometer la sostenibilidad.
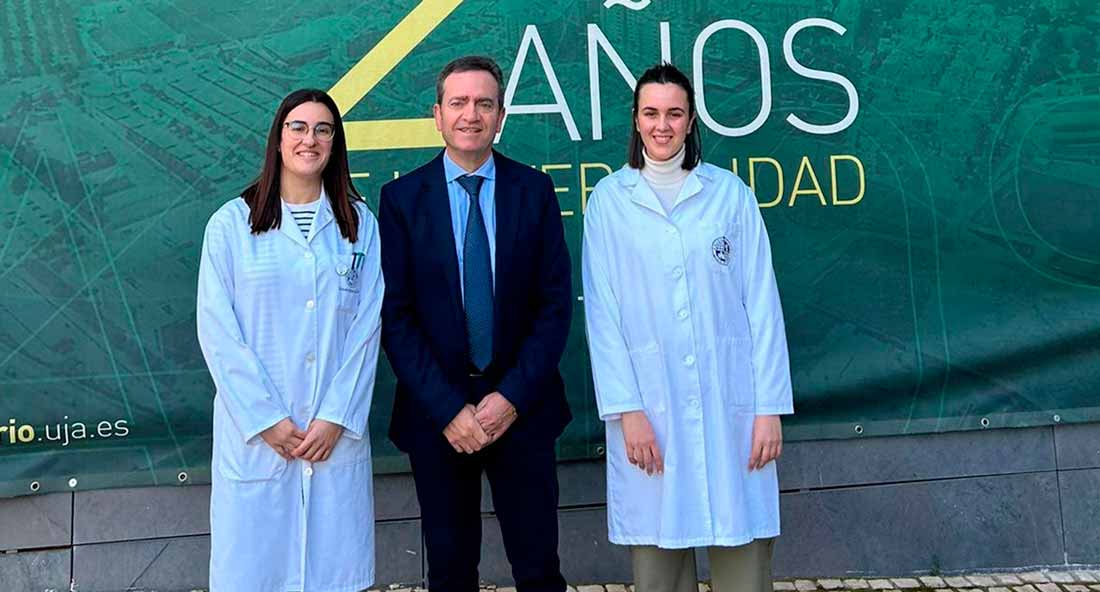
Un equipo de investigadores de la Universidad de Jaén (UJA) y la Universidad de Almería (UAL) ha desarrollado una nueva metodología para obtener pigmentos naturales a partir de algas marinas, con aplicaciones en sectores como la alimentación, la cosmética, la agricultura o la industria textil.
El foco está en compuestos con alto valor añadido como la ficocianina, un pigmento azul natural con propiedades antioxidantes, antimicrobianas y potencial antitumoral, que podría convertirse en una alternativa real a determinados colorantes sintéticos en mercados específicos.
El reto de sustituir los colorantes sintéticos sin perder funcionalidad
La industria lleva años buscando alternativas a los colorantes derivados del petróleo, especialmente en sectores donde el impacto ambiental es elevado. Aunque la transición hacia ingredientes naturales ya está consolidada en alimentación y cosmética, el sector textil sigue dependiendo en gran medida de tintes químicos.
Los investigadores destacan que los pigmentos naturales no pretenden sustituir completamente a los sintéticos en producción masiva, pero sí abrir nichos de mercado vinculados a la sostenibilidad, la economía circular y el etiquetado ecológico.
En este escenario, las algas emergen como una fuente especialmente prometedora: crecen en agua salina o residual, no compiten con cultivos alimentarios y capturan dióxido de carbono durante su crecimiento.
La ficocianina: el pigmento azul natural con mayor potencial industrial
Entre los compuestos estudiados, la ficocianina destaca como uno de los pigmentos naturales más interesantes. Se trata de una proteína-pigmento de color azul intenso utilizada en procesos de captación de luz en algas y cianobacterias.
Su uso ya está presente en la industria alimentaria como colorante natural y como ingrediente nutracéutico, pero su potencial va mucho más allá.
En el ámbito textil, su aplicación resulta especialmente relevante porque no requiere niveles de pureza tan elevados como en usos farmacéuticos, lo que abre la puerta a procesos más simples y económicos para su producción.
De las algas al tejido: el reto de teñir de forma sostenible
El estudio se centra en mejorar la extracción y estabilización de este pigmento a partir de la especie Synechocystis salina, una cianobacteria todavía poco explorada para este tipo de aplicaciones.
El objetivo es desarrollar un proceso escalable y eficiente que permita recuperar la ficocianina con suficiente estabilidad para su uso industrial, especialmente en procesos de tinción textil.
Aunque los colorantes naturales requieren mordientes para fijarse en los tejidos, presentan una ventaja clave frente a los sintéticos: su biodegradabilidad y menor toxicidad ambiental.
Esto permite explorar nuevas formas de teñir tejidos con menor impacto ecológico, especialmente en productos vinculados a moda sostenible o etiquetado ecológico.
Hacia una industria textil más limpia basada en biotecnología
Uno de los grandes desafíos actuales es la falta de tecnologías de purificación eficientes y escalables para producir estos pigmentos a gran escala. El trabajo conjunto de la UJA y la UAL propone un sistema de procesamiento simplificado que reduce costes y mejora la viabilidad industrial del proceso.
Además de su aplicación en textiles, el estudio también analiza la estabilidad del pigmento en alimentos y cosmética, reforzando su potencial como alternativa transversal a los colorantes sintéticos.
El investigador responsable del proyecto, Ruperto Bermejo, destaca que el objetivo es avanzar hacia sistemas de producción más sostenibles que conecten la recuperación de pigmentos con aplicaciones industriales reales.